

Technické vlastnosti: Může nakrájet všechny druhy otáčení povrchů na kole, jako jsou kuželové ...
See Details
 PŘED
PŘED
Malé součástky tiše nesou velkou váhu při výrobě. Objevují se v nástrojích, mechanických sestavách, elektronických zařízeních, lékařských zařízeních a všech druzích přesných výrobků. Tyto díly mohou na první pohled vypadat jednoduše, ale jejich výroba ve skutečnosti vyžaduje pečlivou kontrolu nad tvarem, velikostí, povrchovou úpravou a lícováním. I malá odchylka může ovlivnit to, jak se součást spojuje s jinými součástmi nebo jak funguje, jakmile je používána.
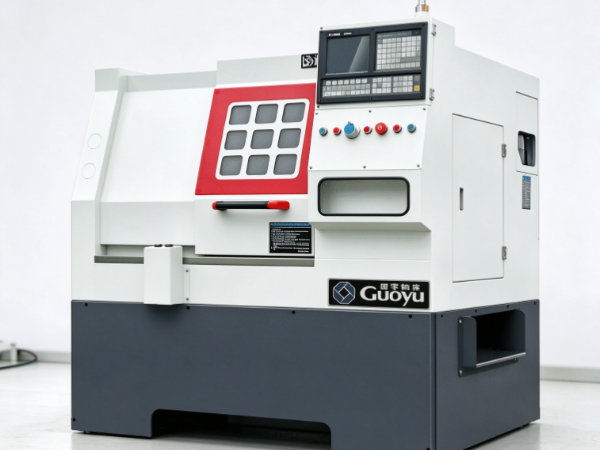
A malý vysoce přesný soustruh zvládá soustružnické úkoly, kde na pečlivém obrábění skutečně záleží. Jeho kompaktní konstrukce se dobře hodí pro malé obrobky, zatímco jeho mechanická konstrukce a ovládací prvky pomáhají udržovat výsledky konzistentní po běhu. Stroj tvaruje válcové díly, vytváří stupňovité povrchy, tvoří drážky a řízeným řezáním vyrábí další prvky.
To znamená, že velikost stroje sama o sobě neurčuje vhodnost pro jemné díly, což stojí za to říci předem. Výsledek skutečně závisí na několika faktorech dohromady – na stabilitě stroje, výkonu vřetena, stavu nástroje, držení obrobku, vlastnostech materiálu a na tom, jak pečlivě je každá operace naplánována. Získání rukojeti na tyto prvky pomáhá výrobcům zjistit, kdy malý vysoce přesný soustruh skutečně vyhovuje jejich výrobním potřebám.
Jemné díly často vyžadují přísně kontrolovaný úběr materiálu. Obrobek může mít úzký profil, malý průměr nebo několik spojených prvků, které do sebe musí přesně zapadat. Malý vysoce přesný soustruh podporuje tento druh práce spárováním kompaktní pracovní plochy s kontrolovaným pohybem nástroje.
Během soustružení se obrobek otáčí, zatímco řezný nástroj stahuje materiál z jeho povrchu, přičemž sleduje plánovanou dráhu pro tvarování součásti. V závislosti na obrobku a metodě řezání to může produkovat válcové sekce, osazení, drážky, kužely a spoustu dalších prvků.
Kompaktní stroj také usnadňuje přístup k malým obrobkům. Operátor se může pevně soustředit na oblast řezání a sledovat, jak nástroj při práci interaguje s materiálem. To je skutečně užitečné, když součást nese několik jemných detailů nebo když proces vyžaduje častou kontrolu.
I zde je další skutečná výhoda — schopnost spolehlivě opakovat zavedený proces. Jakmile je nastaveno nastavení a dráha nástroje, může stejná sekvence obrábění probíhat napříč podobnými součástmi. Tím se omezí odchylky mezi součástmi za předpokladu, že stroj zůstane v dobrém stavu a nastavení zůstane stabilní.
Ne každá malá součást však skutečně potřebuje vysoce přesný soustruh. Jednoduché součásti s širokými tolerancemi lze často vyrobit zcela na jiném zařízení. Malý vysoce přesný soustruh si zasluhuje své místo, když jeho konstrukce vyžaduje těsné rozměry, čistý povrch nebo těsné spojení s připojenými součástmi.
Stabilita stroje přímo ovlivňuje kvalitu jemných dílů. Během řezání musí vřeteno, obrobek, nástroj a nosná konstrukce spolupracovat, aniž by došlo k nežádoucímu vniknutí pohybu. I nepatrné vibrace mohou zanechat na povrchu viditelné stopy nebo vyhodit tvar malého prvku.
Stabilní stroj udržuje řezný nástroj zajištěný na zamýšlené dráze. To má velký význam při soustružení úzkých hřídelí, malých čepů, pouzder a dalších součástí s omezeným materiálem obklopujícím oblast řezu. Pokud se obrobek posouvá nebo vibruje uprostřed řezu, může se hotový díl odchýlit od zamýšleného návrhu.
Rám stroje a vnitřní součásti přispívají k této stabilitě. Pevná konstrukce dobře odolává řezným silám, zatímco dobře udržované pohyblivé části podporují kontrolovaný pohyb v celém rozsahu. Důležité je také prostředí instalace – nerovná základna nebo blízké zařízení vyvolávající vibrace mohou skutečně ovlivnit výsledky obrábění.
Stabilita také nespočívá pouze ve struktuře stroje. Řezné podmínky a podpora obrobku zde hrají skutečnou roli. Nástroj vyčnívající příliš daleko od držáku má tendenci vibrovat. Štíhlý obrobek se může pod řezným tlakem ohnout. Nevhodná metoda řezání může generovat zbytečnou sílu a ovlivnit hotový povrch těžko předvídatelnými způsoby.
Výrobci mohou tato rizika snížit vhodným nastavením stroje, správným výběrem nástrojů a pravidelnými kontrolami. Měli by také zvážit tvar a délku každého obrobku, než se rozhodnou, jak jej držet a obrábět.
U jemných dílů záleží na stabilním procesu obrábění mnohem více než jen na velikosti nebo vzhledu stroje. Cílem je udržet pohyb pod kontrolou po celou dobu operace, aby každý řez sledoval dráhu, po které má.
Vřeteno otáčí obrobek během soustružení a jeho chování určuje, jak hladce se materiál pohybuje kolem řezného nástroje. Pokud rotace probíhá nerovnoměrně nebo obrobek není držen správně, řezný nástroj může nakonec odebírat materiál nekonzistentně.
U malých součástí je výkon vřetena důležitý zejména proto, že i malá porucha může zanechat znatelné stopy na hotovém tvaru. Díly s úzkými průměry nebo jemnými povrchovými vlastnostmi mají tendenci být citlivé na změny rotace, upínání a řezného tlaku.
Obrobek také potřebuje správně vycentrovat a zajistit. Špatné vyrovnání může způsobit rotaci součásti mimo střed, což vede k nerovnoměrnému odebírání materiálu. Přílišná upínací síla riskuje deformaci jemného materiálu, zatímco nedostatečná přídržná síla umožňuje posunutí obrobku uprostřed řezu.
Různé obrobky vyžadují různé způsoby držení. Krátká pevná součástka se dá poměrně snadno zajistit. Dlouhá, štíhlá část může potřebovat další podporu, aby se snížilo ohýbání. Tenkostěnné komponenty vyžadují zvláštní péči, protože jejich tvar se může pod tlakem měnit způsoby, které nejsou vždy předem zřejmé.
Stav vřetena si zaslouží místo v běžné údržbě stroje. Neobvyklý hluk, vibrace nebo změny otáčení mohou signalizovat, že kontrola je zpožděna. Udržování vřetena a souvisejících součástí v dobrém stavu pomáhá udržovat předvídatelný proces obrábění v průběhu času.
Při hodnocení malého vysoce přesného soustruhu by měli výrobci přemýšlet nad typy dílů, které skutečně plánují vyrábět. Uspořádání vřetena, možnosti uchycení obrobku a kompatibilita se zamýšlenými materiály – to vše určuje, zda stroj může skutečně splnit požadavky daného úkolu.
Řezný nástroj přímo tvaruje povrch a profil obráběné součásti. Odstraňuje materiál, když se obrobek otáčí, takže jeho stav a geometrie skutečně určují, jak se konečný profil vyvine.
Vhodný nástroj pomáhá vytvářet čisté hrany a hladké povrchy. Nevhodný může zanechat hrubé stopy, otřepy nebo nežádoucí deformace. Tyto problémy se obvykle projevují znatelněji na malých součástech, protože pracovní plocha je těsná a jemné prvky ponechávají jen malý prostor pro následné opravy chyb.
Výběr nástroje závisí na materiálu, geometrii součásti a typu operace. Nástroj, který dobře tvaruje měkký kov, se nemusí nutně chovat stejně jako při řezání tvrdšího materiálu. Nástroj také musí odpovídat vyráběnému prvku – drážky, osazení a úzké profily mohou vyžadovat zcela odlišné řezné hrany nebo přístupy.
Opotřebení nástroje je dalším faktorem, který nelze ignorovat. Jak se hrana opotřebovává, řeže méně čistě a generuje více tepla nebo tlaku. Tím se posune jakost povrchu a celkově se změní způsob interakce nástroje s obrobkem. Pravidelná kontrola pomáhá zachytit opotřebení dříve, než způsobí opakované problémy s kvalitou.
Na nastavení nástroje záleží stejně jako na výběru nástroje, upřímně. Řezná hrana potřebuje správné umístění a nástroj musí sedět bezpečně na místě. Nadměrný přesah nástroje vyvolává další vibrace. Špatné vyrovnání může deformovat výsledný tvar a vytvořit nerovnoměrné řezné podmínky, které je těžké zpětně vysledovat.
Pro opakovanou výrobu si stav nástroje zaslouží průběžné sledování v průběhu celého procesu. Výměna nebo úprava opotřebovaného nástroje ve správný čas pomáhá udržovat konzistenci mezi součástmi a snižuje možnost, že celá série bude potřebovat další kontrolu nebo přepracování.
Malý vysoce přesný soustruh může podporovat detailní obrábění, jistě, ale konečný výsledek skutečně závisí na vzájemném vztahu mezi strojem, řezným nástrojem a obrobkem. Tyto prvky je třeba posuzovat jako celek, spíše než je považovat za samostatné volby provedené izolovaně.
Různé materiály reagují na řezání skutečně různými způsoby. Některé kovy se snadno obrábějí a za vhodných podmínek vytvářejí čisté povrchy. Jiné vytvářejí více tepla, rychle opotřebovávají řezné nástroje nebo se deformují pod tlakem. Tyto rozdíly utvářejí volbu stroje, nástroje a metody obrábění od začátku.
Hliník často dobře slouží lehkým komponentům. Přiměřeně vyhovuje soustružnickým operacím, ačkoli geometrie nástroje a řezné podmínky stále ovlivňují kvalitu povrchu, který se objeví. Mosaz se objevuje v armaturách, konektorech a malých mechanických dílech. Jeho chování při obrábění se liší od hliníku i oceli, takže nástroj a proces mohou vyžadovat odpovídající úpravy.
Ocelové komponenty slouží široké škále mechanických účelů. Jejich požadavky na obrábění se týkají typu oceli, jejího stavu a tvaru vyráběného dílu. Tvrdší materiály mají tendenci klást větší nároky jak na řezný nástroj, tak na nastavení stroje.
Chování materiálu je obzvláště důležité, když součást nese tenké stěny, úzký hřídel nebo jemné hrany. Řezné síly mohou neočekávaně ohnout nebo změnit tvar obrobku. Součást, která před obráběním vypadá dokonale tuhá, se může stát překvapivě flexibilní, jakmile materiál začne odcházet.
Výrobci by měli zohlednit materiál již ve fázi návrhu samotné. Musí pochopit, jak reaguje na řezání, jak bude držen a zda plánovaná sekvence obrábění může ovlivnit jeho tvar. Tím se předchází problémům, které je skutečně těžké opravit, jakmile je součást již plně obrobena.
Volba materiálu také tvaruje konečný povrch. Stejná metoda řezání může u různých kovů přinést zcela odlišné výsledky. Stav nástroje, podpěra obrobku a řezné podmínky by měly být vybírány s ohledem na materiál.
Malý, vysoce přesný soustruh je vhodný pro jemné díly, pokud jeho schopnosti skutečně odpovídají materiálu a designu součástí. Stroj by neměl být hodnocen odděleně od skutečné práce, kterou má vykonávat.
Upínání obrobku drží materiál na místě během obrábění. Může to znít jako jednoduchý přípravný krok, ale skutečně tvaruje hotové rozměry, kvalitu povrchu a to, jak je díl opakovatelný v celé dávce.
Malé součásti může být obtížné zajistit, protože nabízejí omezenou kontaktní plochu pro uchopení. Pokud obrobek nedrží dostatečně pevně, řezné síly jej mohou během operace posunout. Upněte jej však příliš pevně a materiál se může deformovat – zvláště když má součást tenké stěny nebo jemnou strukturu.
Způsob držení musí odpovídat tvaru a velikosti obrobku. Krátká válcová součást se dostatečně snadno zajistí pomocí vhodného sklíčidla nebo kleštiny. Dlouhá část může potřebovat další podporu, aby se udržela pod kontrolou ohýbání. Komponenty s neobvyklými tvary mohou vyžadovat speciálně připravené upínací uspořádání postavené přímo pro ně.
Stejně tak záleží na správném zarovnání. Pokud není obrobek správně vycentrován, nástroj odebírá materiál nerovnoměrně. To může ovlivnit průměr, soustřednost a vztah mezi různými prvky sedícími na stejné součásti.
Upínání také musí zůstat konzistentní při výrobě šarže podobných komponentů. Změny ve způsobu umístění dílu mohou způsobit variace, i když stroj pokaždé provede přesně stejný naprogramovaný pohyb. Opakovatelné nastavení umožňuje mnohem snadněji dodržet zamýšlenou sekvenci obrábění v průběhu celého cyklu.
Výrobci by měli pravidelně kontrolovat kontaktní plochy a upevňovací součásti, zda nejsou znečištěné, poškozené nebo opotřebované. Malé částice zachycené mezi obrobkem a jeho přídržnou plochou mohou vychýlit z polohy. Opotřebované přídržné součásti mohou také snížit přilnavost nebo způsobit, že zarovnání bude méně předvídatelné, než by mělo být.
Cílem je podepřít obrobek bez zbytečného namáhání. Vhodné upnutí umožňuje řeznému nástroji odebírat materiál, zatímco součást zůstává skutečně stabilní – zvláště důležité při obrábění malých hřídelí, čepů, pouzder a dalších součástí, které pro správnou funkci závisí na přesném vyrovnání.
Správný stroj skutečně závisí na vyráběných dílech, použitých materiálech a očekávaném výrobním postupu. Stroj stavěný pro krátké kovové čepy může mít jiné požadavky než ten, který je určen pro dlouhé hřídele nebo součásti nabité detailními prvky.
Výrobci mohou začít tím, že se ponoří do výkresů součástí sami. Celkový tvar, kritické rozměry, požadavky na povrch a vztah mezi prvky, to vše pomáhá definovat aktuální obráběcí úlohy. Tyto informace poskytují praktický základ pro porovnání dostupných strojů vedle sebe.
Při výběru je třeba věnovat pozornost několika faktorům:
Kapacita obrobku — stroj se musí přizpůsobit průměru, délce a obecnému tvaru zamýšlených součástí.
Výkon vřetena — rotace musí podporovat řezné operace, které materiál a konstrukce součásti skutečně vyžadují.
Uspořádání nářadí — stroj by měl umožnit požadovaným řezným nástrojům dosáhnout příslušných povrchů bez zbytečných bolestí při nastavování.
Řídící systém — ovládací prvky by měly podporovat zamýšlenou sekvenci obrábění a umožnit operátorům, aby celý proces jasně řídili.
Držení obrobku — dostupné sklíčidla, kleštiny a možnosti podpory musí odpovídat velikosti a tvaru příslušných dílů.
Přístup k údržbě — součásti, které vyžadují běžnou kontrolu nebo seřízení, by měly zůstat skutečně přístupné pro servis.
Požadavky na dílnu — stroj musí odpovídat dostupnému prostoru a pracovnímu prostředí, ve kterém bude žít.
Výrobci by také měli zvážit, zda stroj zvládne celý rozsah plánovaných operací. Některé součásti potřebují pouze základní soustružení; jiní vyžadují čelní obkládání, zapichování, řezání závitů nebo několik změn polohy nástroje během cesty. Požadované funkce si zaslouží kontrolu předtím, než bude jakýkoli stroj skutečně vybrán.
Snadné nastavení je dalším praktickým bodem, který stojí za zvážení. Když dílna vyrábí různé díly v malých sériích, operátoři často potřebují poměrně pravidelně vyměňovat nástroje, uspořádání upínání obrobku a obráběcí programy. Jasný proces nastavení pomáhá zkrátit zpoždění, kterým se lze vyhnout, a usnadňuje každodenní řízení výroby.
Rozhodnutí o nákupu by mělo odrážet skutečné výrobní potřeby spíše než samotnou velikost stroje. Kompaktní stroj by jistě mohl vyhovovat dílně s omezeným prostorem, ale jeho pracovní kapacita a provozní funkce musí stále odpovídat dílům, které bude skutečně vyrábět.
Důsledné obrábění závisí na stavu zařízení a na tom, jak pečlivě je celý proces řízen. I skutečně vhodný stroj může produkovat různé výsledky, pokud se nástroje opotřebovávají, obrobky jsou upnuty různě za běhu nebo údržba proklouzne prasklinami.
Jasný postup nastavení pomáhá operátorům připravit stroj pokaždé stejným způsobem. Může pokrývat polohování nástroje, vyrovnání obrobku, uspořádání uchycení a posloupnost obráběcích operací. Když jsou tyto kroky řádně zdokumentovány, operátoři mají něco konkrétního, s čím mohou nastavení zkontrolovat.
Kontrola by měla proběhnout během výroby, nejen poté, co je každý díl již hotový. Průběžná kontrola vybraných součástí může odhalit posuny v rozměrech, vzhledu povrchu nebo lícování, než se rozšíří. Pokud se objeví problém, operátor může pátrat po jeho příčině dříve, než ovlivní další díly na lince.
Metody měření by měly vyhovovat danému komponentu. Jednoduché vnější rozměry jsou v pořádku se standardními měřicími nástroji, zatímco menší prvky nebo složitější vztahy mohou vyžadovat zcela jiné kontrolní metody. Skutečným bodem je použití metody, která skutečně dokáže posoudit ovládaný prvek.
Údržba stroje také podporuje opakovatelnost. Čištění pracovního prostoru, kontrola pohyblivých součástí, sledování chování vřetena a kontrola držáků nástrojů – to vše pomáhá označit stavy, které by mohly ovlivnit obrábění, dříve, než způsobí potíže. Údržba by se měla řídit vlastními pokyny stroje spolu s potřebami produkčního prostředí, ve kterém běží.
Operátoři by si měli dávat pozor na změny během samotného řezání. Neočekávané vibrace, neobvyklý hluk, špatná povrchová úprava nebo nekonzistentní tvorba třísek mohou signalizovat, že proces vyžaduje pozornost. Tyto znaky ne vždy vedou ke stejné příčině, takže nastavení stroje, nástroje, materiálu a obrobku si zaslouží kontrolu společně, nikoli izolovaně.
I zde může plánování výroby znamenat skutečný rozdíl. Seskupování podobných dílů omezuje změny v nastavení, zatímco uspořádání nástrojů a upínacích zařízení usnadňuje přípravu. Dílnám vyrábějícím zakázkové komponenty se může záznam o úspěšném nastavení vyplatit, když se podobné zakázky vrátí později.
Obrábění jemných součástí skutečně vyžaduje pozornost během celého procesu. Stroj vytváří řezný pohyb, jistě, ale operátoři, nástroje, upínání obrobku, kontrola a údržba, to vše společně přispívá ke konečnému výsledku. Malý vysoce přesný soustruh vyhovuje tomuto druhu práce, když jeho konstrukce a provozní možnosti odpovídají tomu, co vyráběné díly skutečně vyžadují.

Technické vlastnosti: Může nakrájet všechny druhy otáčení povrchů na kole, jako jsou kuželové ...
See Details
Technické vlastnosti: Přístroj pro stroj CNC pro nakloněné postele přijímá domácí nebo importo...
See Details
Technické vlastnosti: Může nakrájet všechny druhy otáčení povrchů na kole, jako jsou kuželové ...
See Details
Technické vlastnosti: Přenos přijímá průvodce lineárním válcováním importovaným z Tchaj-wanu, ...
See Details
Představení našeho volitelného soustruhu CNC pro zpracování kovů, sofistikované a spolehlivé obrábě...
See Details
Technické vlastnosti: Stroj s vysokou přesností je velmi přesný a vřeteno je podporováno vysoc...
See DetailsNáš tým digitálních a obchodních odborníků vás provede správným směrem.
Promluvme si o
Zhejiang Guoyu CNC Machine Mails Co., Ltd. se spoléhá na bohaté zkušenosti, profesionální technologii a pokročilé metody zajištění kvality svých produktů, aby si zákazníci mohli užívat profesionálnější a promyšlenější služby.
 [email protected]
 +86-576-82879226
 Průmyslová oblast Xialiang, okres Luqiao, město Taizhou, provincie Zhejiang, Čína
Copyright © Zhejiang Guoyu CNC Machine Mails Co., Ltd. Všechna práva vyhrazena.
